В автосервисе листогиб нужен не для серии, а для одной детали, которой нет в продаже. Порог на машину двадцатилетней давности, ремонтная вставка в арку, усилитель под нестандартный кузов. Мастер режет лист, гнёт, подгоняет по месту, варит. И чем ровнее гиб, тем меньше потом шпаклёвки.
Поэтому кузовному цеху редко нужен большой станок. Нужны два компактных: листогиб под прямые гибы и зиг машина под рёбра и кромки. Разберём, зачем каждый, и где хватит одного.
Что делают на листогибе в кузовном ремонте
- ремонтные вставки для локального восстановления;
- небольшие панели и накладки;
- элементы порогов и усилители;
- защитные кожухи;
- кронштейны и крепёжные пластины;
- заготовки под сварку и подгонку.
Ремонтная вставка — это кусок металла, который заменяет сгнивший участок. Её форма должна повторять геометрию кузова, иначе мастер потратит на подгонку и сварку больше, чем сэкономил на детали. Гиб «на глаз» через край верстака даёт неровную линию, листогиб — ровную. Вот и вся разница, но она стоит часов работы.
Три типа станков, которые подходят автосервису
Настольный листогиб
Для кузовного цеха это самый частый выбор. Компактный, ставится на верстак, не требует фундамента и электричества. Например, X-Profil SU 840: рабочая длина 840 мм, угол гиба до 160°, оцинковка и Ст3 до 0,7 мм, нержавейка до 0,5 мм, масса от 35 кг. Модель SU 840/2 имеет две сегментные балки, SU 840/3 — три, поэтому на них гнут и прямые полки, и детали с бортами.
Толщина 0,7 мм — это как раз кузовное железо. Для усилителей из более толстой стали настольный уже не подойдёт, смотрите следующий тип.
Сегментный листогиб
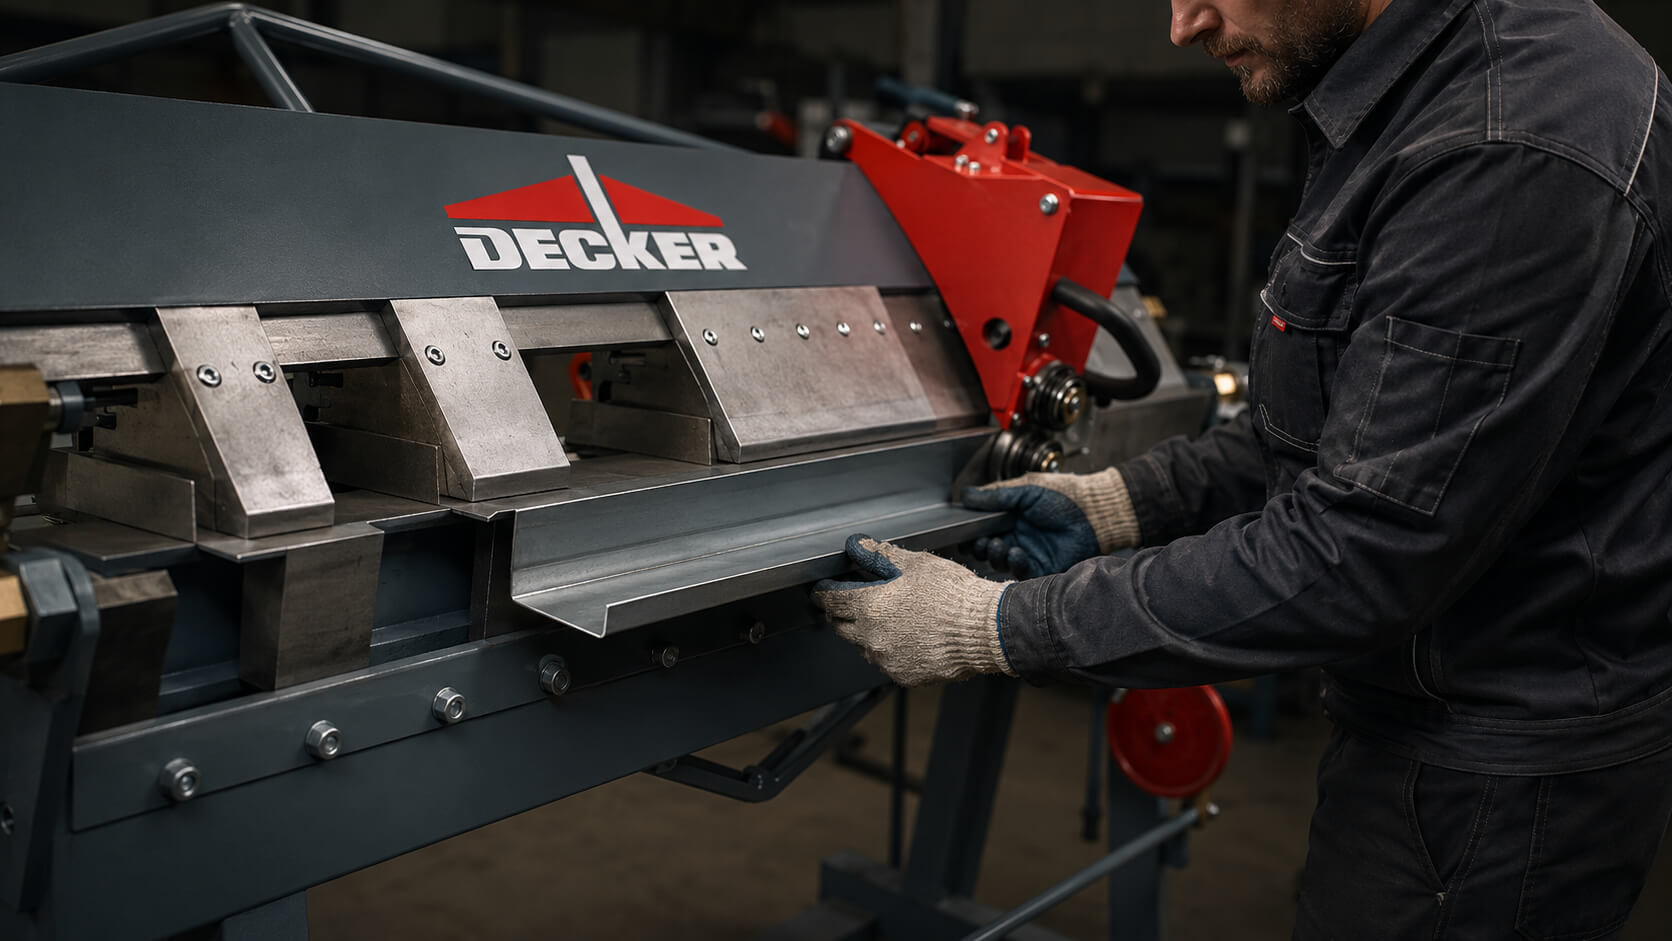
У сегментного прижимная балка набрана из съёмных частей. Уже загнутый борт не упирается в балку, поэтому можно сделать кожух, короб, усилитель с несколькими гибами. Это напольный станок, он тяжелее и занимает место, зато берёт более толстый металл: X-Profil PBB 1270/2 гнёт обычную сталь до 2,0 мм на длине 1250 мм.
Брать его стоит, если цех регулярно делает нестандартные детали с несколькими гибами или работает с металлом толще миллиметра. Для редкой вставки раз в месяц он избыточен.
Зиг машина
А вот это тот станок, про который кузовщики часто не знают, пока не увидят. Зиговочная машина прокатывает на листе профиль парой роликов: ребро жёсткости, ступеньку под нахлёст, канавку, отбортовку. Плоская панель 1,0 мм после двух рёбер перестаёт «играть». Ступенька позволяет положить одну панель на другую заподлицо и заварить ровно.
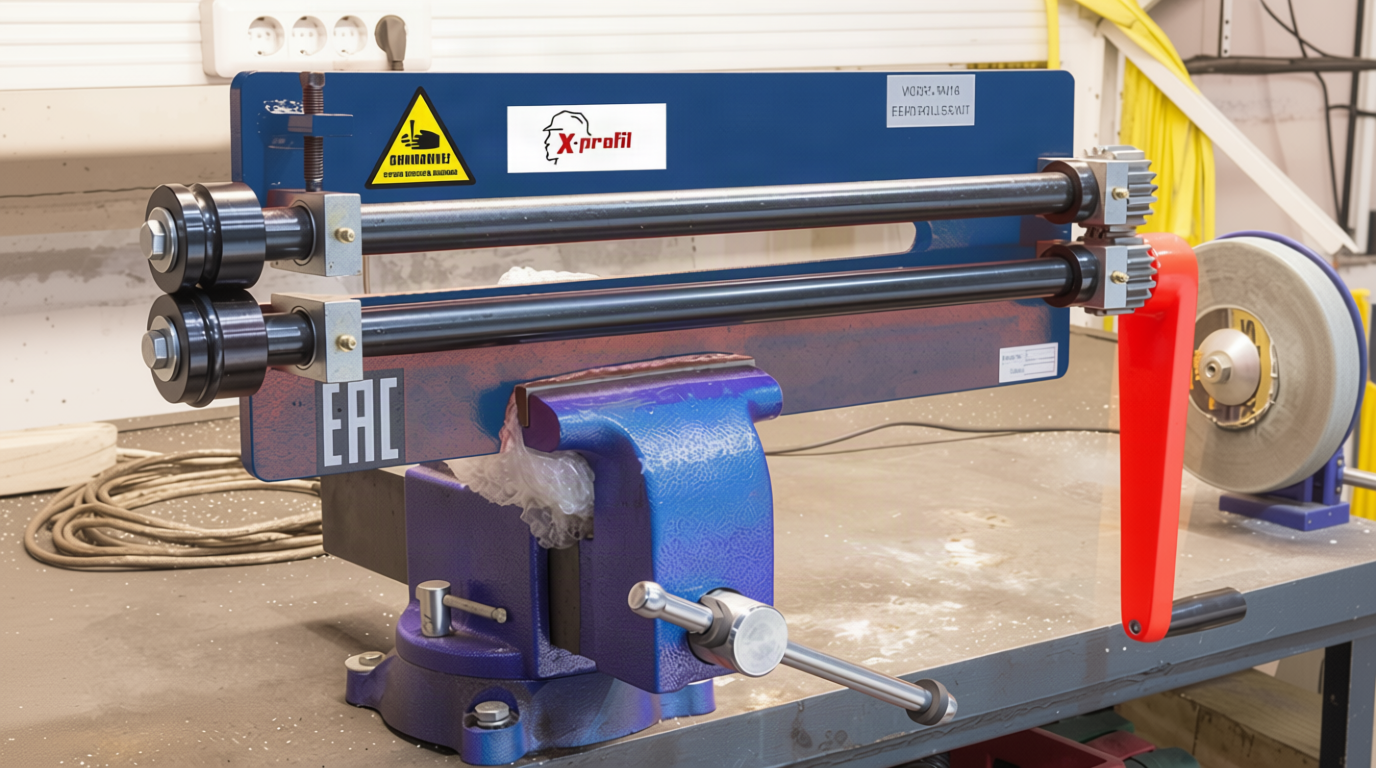
Для кузовного ремонта у X-Profil есть RM-18 с глубиной горловины 457 мм. Ролики достают почти на полметра от края, ребро ложится и по кромке, и посреди панели. Масса 24 кг, зажимается в тиски, в комплекте шесть пар роликов. Работает с Ст3 до 1,0 мм и оцинковкой до 1,2 мм. Кузовной ремонт и автоспорт — это её основная задача, а не побочная.
Роликовый бендер: нет, это не про кузов
В интернете под «роликовым листогибом для кузова» часто подразумевают ручной бендер для кромок. Уточним честно: роликовые бендеры Falzbauer — кровельный инструмент, для подгиба кромок на крыше. В кузовном цехе задачу кромок и рёбер закрывает зиг машина, а не роликовый бендер. Не путайте.
Что выбрать под задачу
| Задача |
Станок |
Почему |
| Ремонтные вставки, простые панели |
Настольный листогиб |
Прямой гиб, компактно, 0,7 мм хватает |
| Кожухи, короба, детали с бортами |
Настольный сегментный (SU 840/2, /3) или напольный сегментный |
Съёмные сегменты пропускают загнутый борт |
| Усилители из стали 1,5–2 мм |
Напольный сегментный (PBB) |
Настольный такую толщину не возьмёт |
| Рёбра жёсткости, ступеньки, кромки |
Зиг машина RM-18 |
Профиль в глубине панели, до 457 мм от края |
| Редкие задачи, мало места |
Настольный листогиб + зиг машина в тисках |
Оба помещаются на одном верстаке |
На что смотреть
Не на длину. Кузовному цеху редко нужен гиб длиннее метра, зато нужна работа с маленькой заготовкой: чтобы вставку 150×80 мм можно было зажать, а не ловить руками.
Смотрите на:
- максимальную толщину по вашему металлу, а не «до X мм» в заголовке;
- надёжность прижима на короткой детали;
- сегменты, если нужны детали с бортами;
- габариты и вес — переставит ли станок один человек;
- оснастку: какие ролики и сегменты в комплекте, что докупать.
Про толщину отдельно. «До 0,7 мм» у настольного — это оцинковка и Ст3, для нержавейки та же модель даёт 0,5 мм. Если гнуть на пределе, угол начнёт уходить, а конструкция быстрее разболтается.
Типичные ошибки
Купить большой напольный пресс «на вырост». Он используется два раза в месяц, а место занимает всегда.
Взять слишком слабый станок и гнуть на нём усилители. Год он терпит, потом перестаёт держать угол.
Не проверить, удобно ли работать с маленькой заготовкой. Станок отлично гнёт метровый лист и ужасно — вставку в ладонь размером.
Не знать про зиговку и делать рёбра жёсткости молотком. Это работает, но результат виден на любой панели после покраски.
Забыть про место вокруг. Станок должен не поместиться, а быть удобным: чтобы подойти, положить заготовку, повернуть её.
Итог
Кузовному цеху обычно хватает настольного листогиба под вставки и панели плюс зиг машины RM-18 под рёбра и кромки. Оба ставятся на один верстак и не требуют электричества. Напольный сегментный нужен, только если регулярно идёт металл толще миллиметра или сложные детали с бортами.
Если не уверены, что именно нужно, опишите нам две-три типовые детали, которые делаете чаще всего: металл, толщина, размер. По этому подбор занимает один разговор.

 Каталог
 Листогибочные станки